
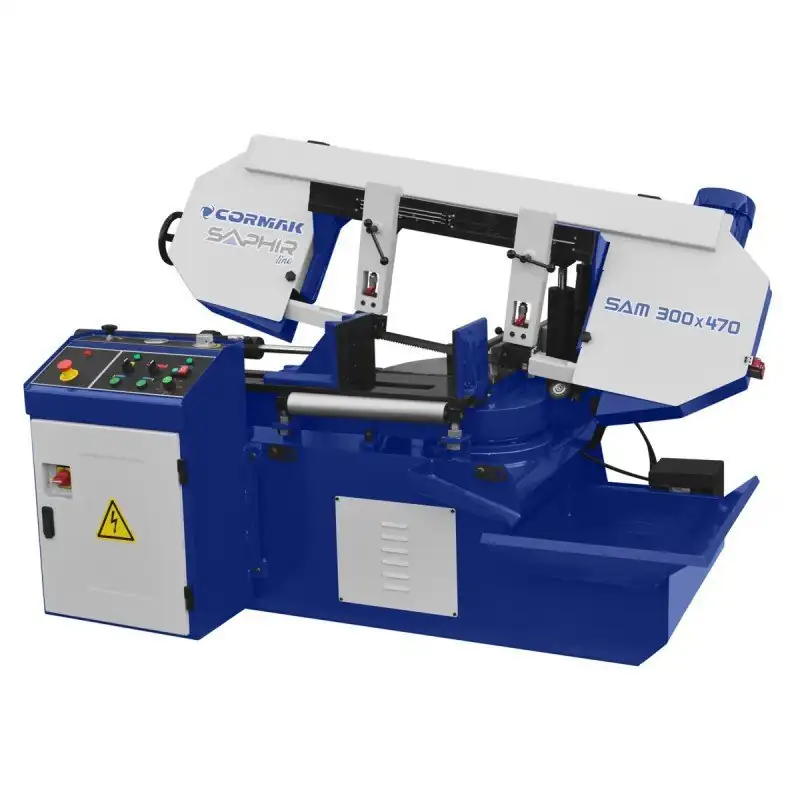
Процесс обработки металлов на любом заводе начинается именно с участка заготовки, который играет ключевую роль в формировании себестоимости и качества конечного продукта. Профессионалы в области технологии знают, что надежный ленточнопильный станок для металла позволяет достичь идеальных характеристик реза с минимальной шириной пропила. Это особенно важно при работе с дорогостоящими легированными сталями и цветными сплавами. В отличие от абразивной резки или дисковых пил, ленточное пиление существенно снижает тепловое воздействие на материал, что позволяет сохранить его физико-химические свойства в области реза. При выборе конкретной модели необходимо учитывать производственные планы, объемы серийности и характеристики обрабатываемых материалов, поскольку именно на этом этапе закладывается основа для всей дальнейшей механической обработки.
Среди множества конструкций ленточнопильных станков можно найти подходящие решения как для небольших ремонтных мастерских, так и для крупных производств, работающих круглосуточно.
Среди них выделяются:
— Маятниковые (консольные): Пильная рама установлена на шарнире и опускается по дуге. Это наиболее распространенный и доступный тип для резки профилей, труб и небольших сплошных заготовок.
— Двухстоечные: Рама перемещается вертикально по двум направляющим. Такая конструкция обеспечивает максимальную жесткость, что позволяет обрабатывать крупногабаритные заготовки из сложных материалов с высокой точностью.
— Вертикальные: Эти станки чаще всего используются для фигурной резки листового металла или вырезания пазов, когда заготовка перемещается относительно неподвижного полотна.
— Поворотные: С их помощью можно выполнять рез под углом, не перемещая заготовку, что значительно экономит рабочее пространство на производстве.
Переход к использованию ленточных пил вместо традиционных механических ножовок или дисковых станков приносит предприятиям множество выгод, которые быстро оправдывают вложения в новое оборудование.
К числу этих преимуществ относятся:
— Высокая точность и чистота реза: Отклонение от перпендикулярности минимально, что позволяет избежать сложной дополнительной обработки.
— Экономия металла: Толщина ленточного полотна колеблется от 0,9 до 1,6 мм, в то время как абразивный диск может «съедать» до 4–6 мм материала. Это позволяет сэкономить тонны металла за год.
— Универсальность: Один станок способен эффективно резать как тонкостенные трубы, так и сплошные поковки из нержавеющей стали или титана, если правильно выбрать полотно и режимы резания.
— Снижение потребления энергии: Мощность двигателей ленточнопильных станков ниже, чем у дисковых аналогов при сопоставимой производительности.
Современное оборудование требует не просто поставки, а комплексного подхода в технологическом сопровождении. Профессиональные консультации специалистов компании Nova Engineering помогают клиентам правильно выбрать уровень автоматизации: от ручного станка для периодических работ до полностью автоматической линии с гидравлическим управлением тисками и подачей материала. При выборе оборудования важно учитывать не только диаметр реза, но и возможность интеграции станка в общую логистику цеха, включая рольганги и упоры. Правильная настройка системы подачи смазочно-охлаждающей жидкости (СОЖ) и регулировка натяжения полотна играют решающую роль в ресурсе инструмента и стабильной работе оборудования в многосменном режиме.
Среди типов станков можно выделить:
— Ручные: Оператор вручную опускает раму и зажимает тиски. Это оптимальный вариант для единичного производства.
— Полуавтоматы: Гидравлика берет на себя подъем рамы и зажим заготовки, а оператору остается только переместить материал и нажать кнопку запуска.
— Автоматические станки (CNC): Весь процесс, включая подачу заготовки на заданную длину по программе, осуществляется без участия человека, что идеально подходит для крупносерийного производства.
Эффективность даже самого дорогого оборудования во многом зависит от качества ленточного полотна. На сегодняшний день в промышленности преобладают биметаллические пилы и полотна с твердосплавными напайками.
Шаг зубьев (TPI): Для труб и профилей рекомендуется выбирать мелкий шаг, а для сплошного проката — крупный. Ошибка в этом выборе может привести к поломке зубьев или перегреву полотна.
Режим обкатки: Новое полотно обязательно должно пройти «притирку» на низких скоростях, что увеличивает его общий ресурс на 30–50%.
Натяжение: Недостаточное натяжение может вызвать криволинейный рез, а избыточное — привести к разрыву ленты и износу шкивов.
Инвестиции в качественный ленточнопильный комплекс представляют собой переход от кустарных методов к промышленным стандартам. Правильно подобранный станок становится «сердцем» заготовительного участка, обеспечивая бесперебойную работу следующих фрезерных и токарных групп. В условиях современных требований к скорости выпуска продукции надежность и ремонтопригодность оборудования становятся приоритетными, а выбор проверенного поставщика становится залогом стабильности всего производственного процесса.